Plastikinio korpuso įpurškimas pagal užsakymą
„DeepMould“ siūlo pritaikytą plastikinio korpuso įpurškimą naudojant PA66 medžiagą, daugiausia dėmesio skiriant sudėtingoms angoms, tvirtinimo angoms ir šoninio užrakinimo funkcijoms. DFM peržiūra, šoninio veikimo formos dizainas ir formų srauto analizė padeda įvertinti dalių geometriją, užpildymo elgseną ir išmontavimo reikalavimus prieš baigiant įrankius.
- Greitas pristatymas
- Kokybės užtikrinimas
- 24/7 klientų aptarnavimas
Aprašymas
1.Projekto apžvalga
Šis projektas susijęs su apagal užsakymą įpurškiamas plastikinis korpusaspagamintas iš POLIMID A SG NATURALE, PA66 liejimo klasės. Komponentas turi platų plokštuminį korpusą, stačiakampę angą viename gale, tvirtinimo angas aplink perimetrą ir išilgai šonų išsikišusius fiksavimo elementus. Dėl šių detalių korpusas yra reiklesnis nei paprastas atviras padėklas: įrankiai turi sudaryti didelį paviršių, tuo pačiu užtikrinant kontroliuojamą atidarymą ir šoninius elementus.
Projekto dokumentacijoje yra faktinės išlietų dalių nuotraukos, šerdies ir ertmių įrankių nuotraukos, DFM apžvalga, du užpildymo modeliavimo dėklai, formų surinkimo nuotraukų rinkinys, terminio apdorojimo patikrinimo įrašas ir mašinos sąsajos brėžinys. Pateiktas PA66 techninių duomenų lapas ir SWG 1.2767 plieno nuoroda naudojami toliau, kai jie svarbūs projektuojant ir apdorojant. Tiekėjo duomenų lapo vertės identifikuojamos atskirai nuo CAE rezultatų ir išmatuotų patikrinimų įrašų.
Šio puslapio tikslas – parodyti inžinerinius sprendimus, susijusius su tokios geometrijos korpusu, ir šio projekto gamybos informaciją. Tai nepakeičia kontroliuojamo brėžinio arba patvirtintos formos kvalifikacijos ataskaitos. Matmenys, produkcijos kiekis, ertmių skaičius ir galutinis ciklo laikas nenurodomi, nes jų negalima patikimai nustatyti iš pateiktų dokumentų.

2.Plastikinio korpuso geometrija
• Didelis išorinis paviršius yra dominuojantis matomas korpuso paviršius. Jį nutraukia perimetro tvirtinimo angos ir įdubęs perėjimas link stačiakampės angos. Šie perėjimai įtakoja atskyrimo linijos padėtį ir aplink angą reikalingą liejimo plieno kiekį. Įrankiai taip pat turi atkurti šoninio užrakinimo funkcijas, nepažeidžiant jų išmontuojant.
• Angai reikalingas nuoseklus krašto profilis ir pakankama plieninė atrama aplinkinėje ertmėje ir šerdyje. Staigūs perėjimai, plonos plieninės iškyšos ir staigūs liejimo paviršiaus pokyčiai yra galimi įrankio priežiūros rūpesčiai. Todėl detalės geometrija turėtų būti patikrinta kaip visas komplektas: bet koks reguliavimas, atliktas formuojant konstrukciją, turi išlaikyti tarpą ir korpuso sukibimą su jo sujungimo dalimi.
• Plokščias skydas turi būti įvertintas pagal storio pasiskirstymą, grimzdimą, deformaciją ir vietinę įtempių koncentraciją. Vizualiai lygus liejimo paviršius negarantuoja matmenų lygumo visomis formavimo sąlygomis. Vartų padėtis, pakavimo reakcija, aušinimo išdėstymas ir medžiagos susitraukimas turi įtakos galutinei formai. Čia nepriskiriama jokia plokštumo tolerancija ar sienos storio vertė, nes pateiktuose paveikslėliuose nepateikiama kontroliuojamų matmenų specifikacija.
3.DFM peržiūra: atsiskyrimo linija, slankiklis ir plieno būklė
• DFM brėžinys identifikuoja atsiskyrimo liniją tarp ertmės ir šerdies ir atkreipia dėmesį į šoninio veikimo sritį. Siūlomas 3 laipsnių grimzlės kampas rodomas slankiklio judėjimo kryptimi. Ši rekomendacija skirta pagerinti šoninės funkcijos atleidimą, kai slankiklis atsitraukia. Kampas turi būti patikrintas atsižvelgiant į sujungimo dalį ir funkcinį sujungimo ilgį; pridėjus grimzlę neperžiūrėjus agregato, gali pasikeisti sulaikymas arba tinkamumas.
• Toje pačioje apžvalgoje nustatyta vietinė R3,5 mm sritis, kuri gali sukurti aštrią arba nepakankamai atramą plieno būklę. Inžinerijos komentare siūloma pašalinti arba pakeisti vietinį spindulį su slankikliu susijusioje padėtyje. Tikslas yra sumažinti trapaus plieno ypatybes, pagerinti prieigą prie apdirbimo ir sumažinti vietinės žalos tikimybę gamybos ar priežiūros metu. Brėžinyje užfiksuota siūloma modifikacija; tai savaime neįrodo, kad klientas patvirtino pakeitimą arba kad jis buvo įgyvendintas galutiniame įrankyje.
• Praktinis DFM leidimas turėtų patvirtinti patvirtintą CAD peržiūrą, slankiklio judėjimo kryptį, minimalų išjungimo kontaktą, traukos reikalavimus, atskyrimo linijos išvaizdą ir matmenų sąsajas. Šie patikrinimai yra ypač svarbūs aplink stačiakampę angą, kur nedideli plieno geometrijos pokyčiai gali turėti įtakos formuojamam kraštui ir judančiam įrankio komponentui.

4.Pelėsių dizainas ir šalutinio veiksmo konstrukcija

Formos nuotraukose parodytas visas įrankių komplektas su šerdies ir ertmės šonais. Aplink suformuotą angą įrankyje naudojamos apdirbto plieno detalės, kurios turi išsilyginti, kai forma užsidaro. Nuotraukose matomi kreipiamieji komponentai, vietos nustatymo paviršiai ir judantys mechanizmai. Įrankio konstrukcija turi išlaikyti pakartojamą šių elementų registraciją, paliekant pakankamą prieigą montuoti ir aptarnauti.
Šalutinio veikimo funkcijos suteikia papildomų sąsajų, palyginti su tiesioginio traukimo formomis. Prieš įpurškimą, slankiklis turi pasiekti visiškai uždarą padėtį, išlikti palaikomas ertmės spaudimo metu ir pakankamai atsitraukti, kad suformuotas elementas atsilaisvintų. Uždaromus paviršius reikia pritvirtinti kontroliuojamai, nes per didelis tarpas gali sukelti blyksnį, o dėl pernelyg didelių trukdžių gali nusidėvėti arba atsirasti nešvarumų. Atsidarius pagrindinei formai, atleidimo kelias taip pat turi vengti vilkimo į PA66 korpusą.
Išmetimas turi būti svarstomas kartu su pašalinimu iš šalutinio veiksmo. Korpusas apima platų skydelį ir keletą vietinių savybių; ežektoriaus išdėstymas turėtų paskirstyti atleidimo jėgą nekoncentruojant jos ant plonos sienelės ar angos krašto. Tikslios išmetimo vietos dokumentuose nenurodytos, todėl čia aptariami būtini inžineriniai patikrinimai, o ne reikalaujama tam tikros išmetimo sekos.
Įrankių nuotraukos ir techninė įranga
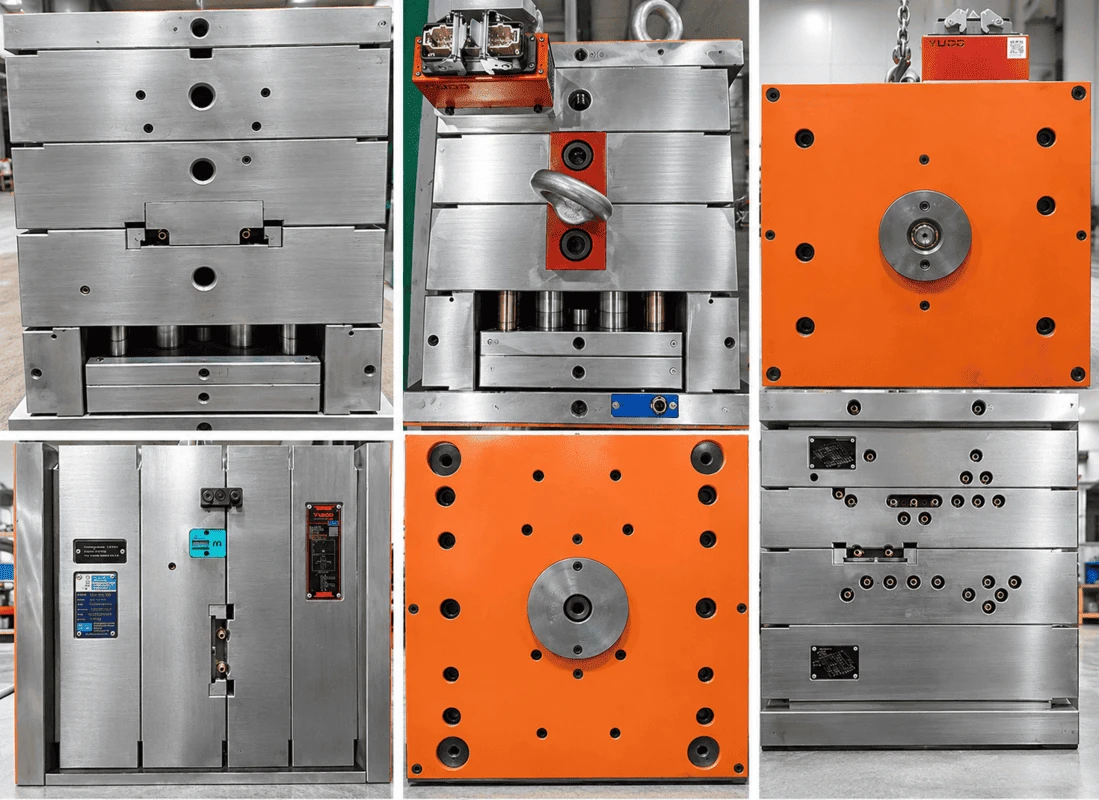
Nuotraukų rinkinyje taip pat dokumentuojamos išorinės formos plokštės, tvirtinimo sąsajos ir YUDO prekės ženklo karšto bėgio įranga. Tai yra naudingos nuorodos formų konstravimui ir surinkimui, tačiau vien nuotraukos neparodo patvirtinto vartų skaičiaus, karšto bėgio grandinės išdėstymo ar gamybos formavimo ciklo. Tokia informacija turėtų būti paimta iš galutinio formos dizaino ir bandymų įrašų, jei įmanoma.
5.Pelėsių srauto apžvalga: srauto priekinė temperatūra
Du atvejai buvo įvertinti naudojant „Autodesk Moldflow Insight“. Atliekant analizę naudojama 280 laipsnių lydymosi temperatūra, o didžiausia srauto priekinė temperatūra 1 atveju yra 281,9 laipsnio, o 2 atveju – 280,5 laipsnio. Nurodytas temperatūros skirtumas pagrindiniame paviršiuje yra maždaug 2 laipsniai, o pateiktoje suvestinėje srauto priekio temperatūros sąlyga yra priimtina. Šie skaičiai apibūdina sumodeliuotą užpildymo elgesį, o ne tiesioginį lydalo matavimą veikiančioje gamybos formoje.
Temperatūros žemėlapis naudingas, nes korpusas turi didelį plokštuminį plotą ir į rėmą panašią angą. Srautas turi judėti aplink angą ir keičiant sekciją. Vietiniai srauto priekinės temperatūros skirtumai gali turėti įtakos užpildymo balansui ir mezgimo ar suvirinimo sričių padėčiai. Beveik vienoda priekinė temperatūra yra naudinga, tačiau ji turėtų būti įvertinta atsižvelgiant į visus modeliavimo rezultatus ir dalių reikalavimus, o ne traktuojama kaip atskiras patvirtinimas.

6.Moldflow apžvalga: V/P perjungimo slėgis
Pateiktame modeliavime slėgis V/P perjungimo metu yra 65,16 MPa 1 atveju ir 60,39 MPa 2 atveju. Todėl 2 atvejis rodo 4,77 MPa mažesnį modeliuotą perjungimo slėgį analizei naudotomis sąlygomis. Dokumente taip pat išvardyti 24 MPa ir 10 MPa karšto bėgelio slėgio nuostoliai dviem atvejais. Šie rezultatai rodo, kad alternatyvus išdėstymas keičia slėgio poreikį užpildymo sistemoje.
|
Modeliavimo išvestis |
1 atvejis / 2 atvejis |
|
Maksimali srauto priekinė temperatūra |
281,9 laipsnio / 280,5 laipsnio |
|
Slėgis perjungiant V/P |
65,16 MPa / 60,39 MPa |
Karšto bėgelio slėgio kritimas 24 MPa / 10 MPa
|
Lydymosi temperatūros analizė |
280 laipsnių / 280 laipsnių |
Mažesnis numatomas slėgis 2 atveju yra svarbus vartų ir bėgių vertinimui, tačiau geriausios konfigūracijos negalima pasirinkti vien iš slėgio. Prieš užšaldant įrankio konstrukciją, reikia peržiūrėti vartų likučių vietą, kosmetinius reikalavimus, suvirinimo linijos padėtį, oro įstrigimą, sandarinimo elgesį ir matmenų stabilumą. Pateiktame paveikslėlyje nerodomos visos tolesnės analizės, todėl nepateikiama jokių nepagrįstų pretenzijų dėl deformacijos, susitraukimo pasiskirstymo ar galutinio vartų patvirtinimo.
Gamybos patvirtinimui CAE prielaidos turėtų būti palygintos su faktiniu medžiagos džiūvimu, lydymosi temperatūra, formos temperatūra, užpildymo laiku, įpurškimo slėgiu ir išmatuotais dalių matmenimis. Neatitikimas tarp modeliuojamo ir stebimo užpildymo modelio gali rodyti proceso sąlygų, medžiagos elgsenos ar įrankio geometrijos skirtumus.
7.PA66 Medžiagų pasirinkimo ir proceso langas
Patvirtinta šio projekto derva yra POLIMID A SG NATURALE, standartinio klampumo PA66 įpurškimo forma. Pagal pateiktą gamintojo duomenų lapą jo tankis yra 1,14 g/cm³, lydymosi temperatūra 260 laipsnių, o tipinis vidutinis pelėsių susitraukimas yra 1,4–1,8%. Tas pats lakštas suteikia tempimo stipris, kai išeiga yra 85 MPa, o tempimo modulis – 3000 MPa. Šios vertės yra etaloninės klasės savybės; jie nėra šio korpuso tempimo bandymų rezultatai.
|
PA66 tiekėjo nuosavybė |
Tipinė arba rekomenduojama vertė |
|
Tankis |
1,14 g/cm³ |
|
Lydymosi temperatūra |
260 laipsnių |
|
Vidutinis pelėsių susitraukimas |
1.4–1.8% |
|
Tempimo stipris esant išeiliui |
85 MPa |
|
Tempimo modulis |
3,000 MPa |
|
Džiovinimo rekomendacija |
Mažiausiai 3 valandas 90–100 laipsnių temperatūroje |
|
Lydymosi temperatūros rekomendacija |
260-285 laipsnių |
|
Pelėsių temperatūros rekomendacija |
70-90 laipsnių |
PA66 apdorojimas reikalauja drėgmės kontrolės. Tiekėjas rekomenduoja džiovinti mažiausiai tris valandas 90–100 laipsnių temperatūroje prieš formuojant. Rekomenduojamas lydymosi temperatūros diapazonas yra 260–285 laipsnių, o pelėsių temperatūros diapazonas yra 70–90 laipsnių. Tai yra proceso plėtros pradžios taškai, o ne tikslių mašinos nustatymų, naudojamų fotografuojamoms dalims gaminti, įrašas. Faktiniai nustatymai priklauso nuo mašinos pajėgumų, bėgelio konfigūracijos, dalies storio ir užpildymo reakcijos.
Kuriant ertmės dydį reikia atsižvelgti į tiekėjo susitraukimo diapazoną, tačiau vienas procentas negali patikimai apibūdinti kiekvienos korpuso su anga, briaunomis ir šoninėmis savybėmis krypties. Pakuotės slėgis, vietinis sienelės storis ir aušinimo skirtumai gali sukelti nevienodus matmenų pokyčius. Teisingas būdas yra lyginti suformuotus pavyzdžius su patvirtintu brėžiniu, peržiūrėti nukrypimus pagal savybes ir koreguoti proceso sąlygas arba įrankius tik nustačius priežastį.
Medžiagos duomenų lape taip pat nurodoma, kad be specialaus patvirtinimo negalima manyti, kad jis naudojamas maistui ar medicinos reikmėms. Dėl šio būsto tokia paraiška nėra pateikta. Be to, vien tik medžiagos duomenys nenustato gatavos dalies liepsnos klasifikacijos, cheminio atsparumo reikalavimo ar ilgalaikio veikimo kliento galutinio naudojimo aplinkoje.
8. Plieno etaloninis ir terminio apdorojimo patikrinimas
Į projektą įtrauktas SWG 1.2767 liejimo plieno techninis lapas. Ši nuoroda gali būti naudojama norint peržiūrėti bendras plieno savybes ir numatomą įrankių medžiagą. Atskiroje terminio apdorojimo ataskaitoje tikrinamiems ruošiniams nurodoma 2343, o ne 1.2767 klasė. Todėl šių dviejų dokumentų nereikėtų sujungti į vieną medžiagos sertifikatą arba naudoti teigiant, kad išmatuotas kietumas taikomas kiekvienam formoje esančiam 1,2767 komponentui.

Dviejų tikrintų ruošinių terminio apdorojimo ataskaitoje nurodomos HRC 50–52 ir įrašomos išmatuotos kietumo vertės HRC 50,4–51,6 diapazone, pažymėtos ataskaitoje priimtina. Taip pat apžiūrimiems daiktams fiksuojama maždaug 0,1 mm deformacija. Tai yra toje ataskaitoje nurodytų ruošinių rezultatai, o ne universalus formos priėmimo pareiškimas. Medžiagos atsekamumas turėtų susieti kiekvieną sertifikatą ir patikrinimo įrašą su atitinkamu komponentu.
9. Mašinos sąsaja ir formų montavimas
Mašinos sąsajos brėžinyje identifikuojama KraussMaffei KM150 C1, 150 tonų liejimo mašina. Jame pavaizduotas 500 mm x 500 mm atstumas tarp strypų, purkštukų sąsaja ir su išmetimu susijusios jungties detalės. Brėžinys yra mašinos suderinamumo nuoroda. Tai neįrodo, kad visi šio korpuso bandymai ar gamybos etapai buvo baigti būtent ta spauda.
Prieš montuojant formą, reikia patikrinti montavimo plokštės išdėstymą, nustatymo žiedą, purkštuko pasiekiamumą, formos aukštį, atidarymo eigą ir išstūmimo sąsają, palyginti su presu. Sąsajos brėžinyje parodyta, kad minimalus formos aukščio atskaitos dydis yra 300 mm, o didžiausias dienos šviesos – 900 mm. Tikrieji formos matmenys ir kėlimo svoris turi būti patvirtinti galutiniuose įrankio dokumentuose prieš montuodami.
Taip pat reikėtų peržiūrėti įrankį, ar nėra aušinimo ir karšto bėgio jungčių, saugaus slankiklių judėjimo, užspaudimo tarpo ir prieigos prie aptarnavimo taškų. Patartina sudaryti išankstinį kontrolinį sąrašą, o ne pasikliauti vien mašinos tonažu. Tonažas patvirtina tik vieną suderinamumo aspektą; formų atidarymas, įpurškimo talpa, tarpas tarp strypų ir pagalbinės sistemos gali būti vienodai ribojančios.

10.Įrankio bandymas, tikrinimas ir gamybos kontrolė
Pirmuoju praktiniu šio korpuso bandymu turėtų būti nustatytas stabilus užpildymo langas prieš pradedant matmenų pataisas. Komanda turėtų patikrinti, ar pilnas užpildymas aplink stačiakampę angą, matomos suvirinimo arba mezgimo vietos, blykstės ties atskyrimo linija ir slankiklio išjungimai bei šoninių fiksavimo funkcijų atleidimas. Plačiojo skydelio būklę reikia peržiūrėti, ar nėra nugrimzdimo, iškraipymo ir naudojimo žymių.
Patikrinimas turi būti atliekamas pagal kliento patvirtintą brėžinį. Tikėtina, kad prioritetinės savybės bus tvirtinimo angų vietos, angos matmenys, bendras apvalkalas, vietiniai sujungimo paviršiai ir fiksavimo elementų geometrija. Tai yra rekomenduojamas tikrinimo dėmesys, pagrįstas matoma geometrija; tai nėra tvirtinimas, kad šios savybės turi tam tikrą leistiną nuokrypį arba kad kiekvienos iš jų buvo pateikta patikrinimo ataskaita.
Nustačius matmenų problemą, atliekant tyrimą reikėtų atskirti įrankio geometriją ir proceso atsaką. Pakeitus įpakavimą arba aušinimą, viena sritis gali pagerėti, o kita funkcija perkeliama iš tolerancijos ribų.
Todėl matmenų mėginiai turėtų būti matuojami pagal dokumentais pagrįstą ir pakartojamą procesą. Prieš išleidžiant serijinę gamybą, reikalingi patvirtinti pavyzdžiai, peržiūrimi kontroliuojami CAD duomenys ir aiškūs priėmimo kriterijai.
11. Užklausos dėl individualaus korpuso įrankių ir liejimo
Panašaus plastikinio korpuso atveju „Deep Mold“ gali peržiūrėti CAD geometriją, įrankių metodą irįpurškimas liejimasreikalavimus. Pradinė peržiūra turėtų apimti medžiagos klasę, numatomą užsakymo kiekį, funkcines sąsajas, kosmetinius paviršius, matmenų leistinus nuokrypius ir visus vartų padėties ar išmetimo žymių apribojimus. 3D STEP modelis ir valdomas 2D brėžinys yra pirmenybė teikiami pradiniams dokumentams.
Jei yra šoninių užraktų arba įpjovimų, DFM peržiūra turėtų nustatyti siūlomą atsiskyrimo liniją, slankiklio kryptį, traukos ir uždarymo sąlygas prieš baigiant formuoti. Jei geometrija kelia užpildymo riziką, Moldflow analizė gali padėti palyginti vartų ar bėgių alternatyvas. Gautas rekomendacijas reikia patvirtinti su klientu prieš išleidžiant galutinę įrankių peržiūrą.
Susiję puslapiai ir inžinerijos užklausa
Plastikinio liejimo paslaugos – gilus liejimas
Įpurškimo formų gamyba ir įmonės galimybės – gilus liejimas
Atsiųskite CAD modelį, brėžinį, PA66 arba alternatyvios dervos specifikaciją ir numatomus kiekius, kad paprašytumėte formos ir liejimo peržiūros.
Populiarus Žymos: Individualizuoto plastikinio korpuso įpurškimo formavimas, individualus plastikinis korpusas, PA66 įpurškimas, plastikinio korpuso forma, įpurškimo formos dizainas
Siųsti užklausą
Tau taip pat gali patikti